
코팅 라인
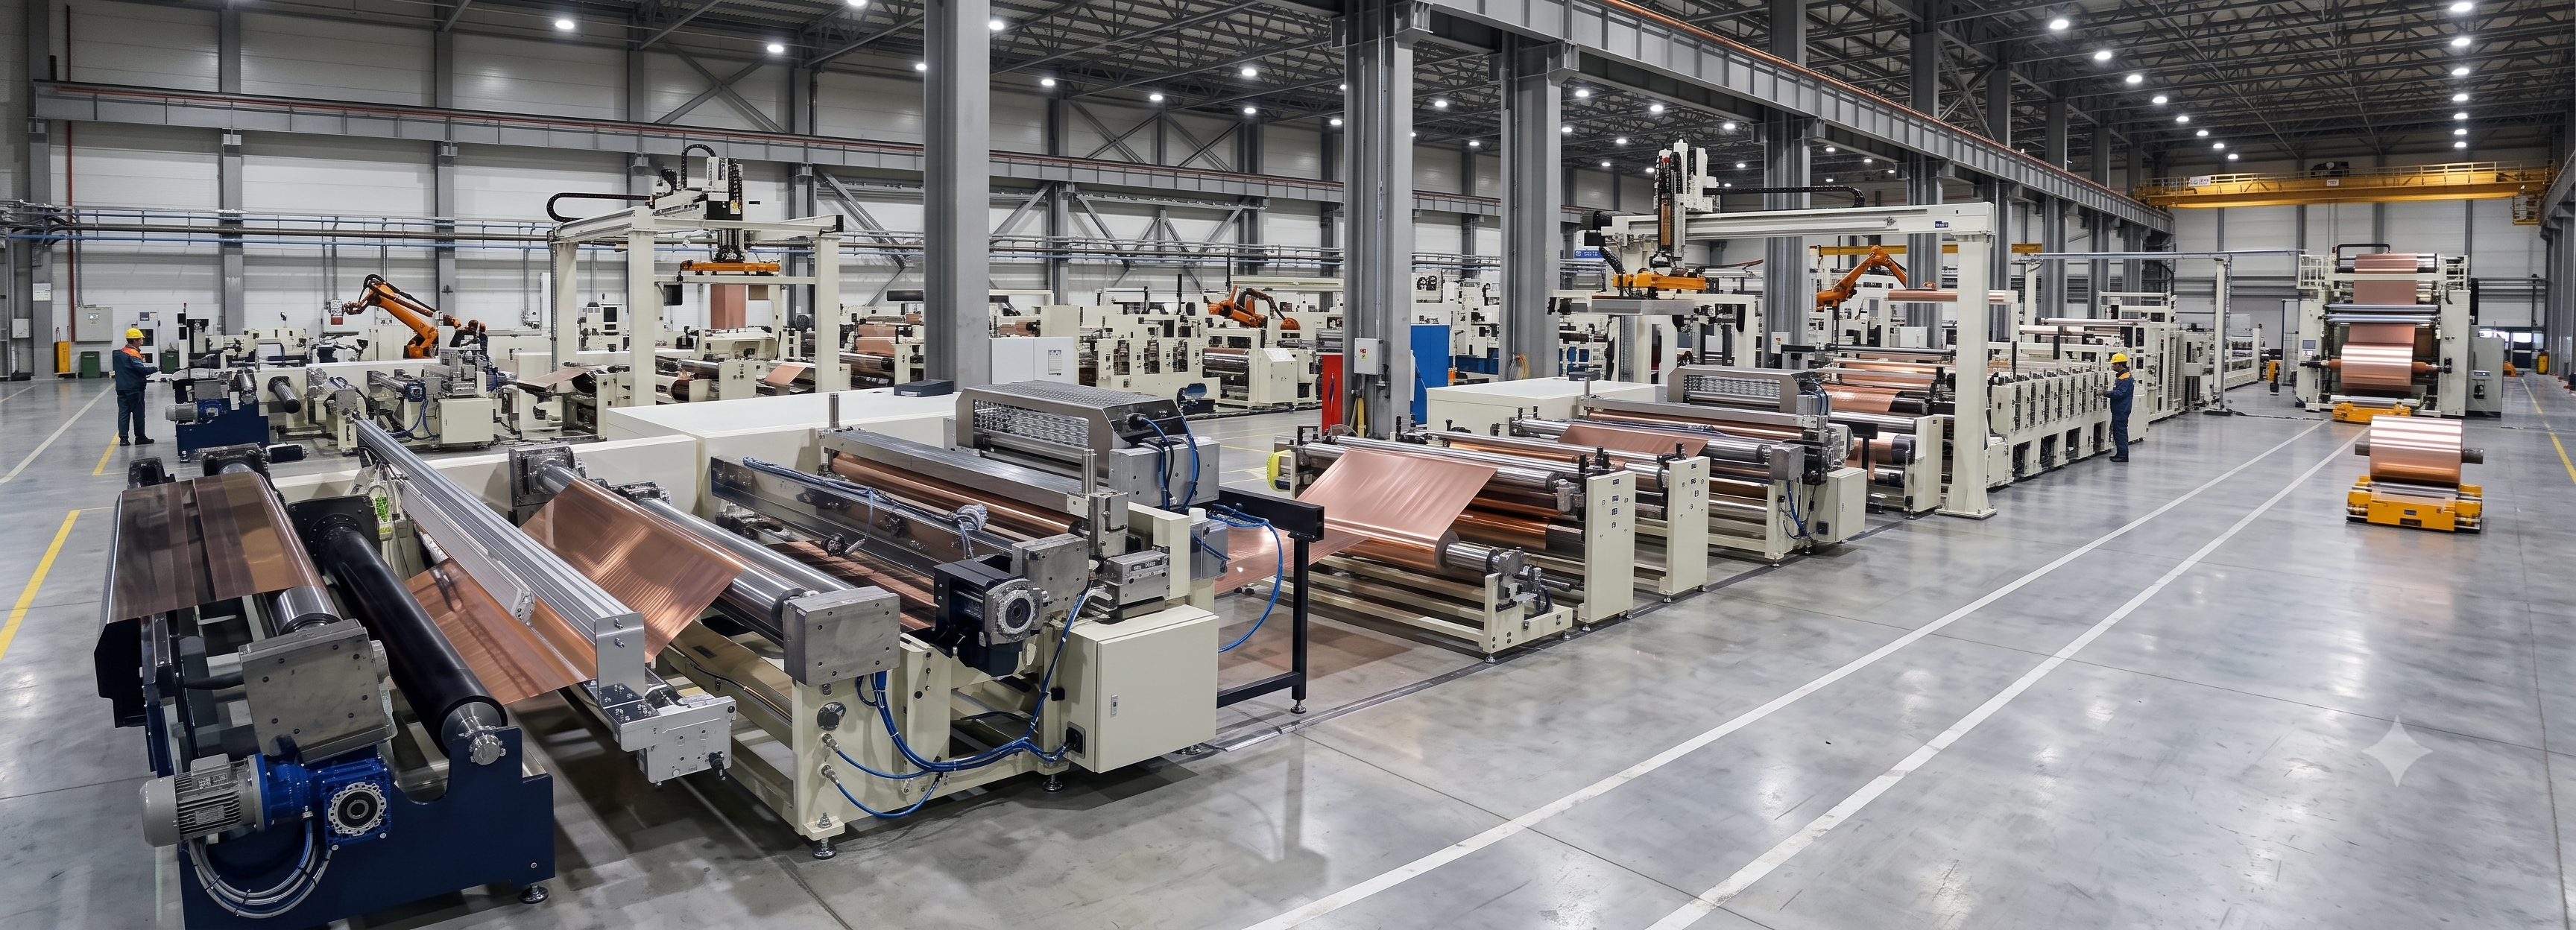
두 산업, 두 가지 장력 문제
소재의 두께와 하중이 극단적으로 다른 두 현장에 같은 FMS LoadCell 기술을 적용했습니다. 문제의 성격은 반대였지만, 해법의 원리는 같았습니다.
얇은 소재는 미세한 장력 편차에도 주름이 생기고, 무거운 소재는 크레인 충격에 센서 자체가 파손됩니다. 두 문제는 정반대처럼 보이지만, 원인은 같습니다 — 장력을 정확히 측정하지 못하면 제어도, 보호도 불가능하다는 점입니다.
다인코퍼레이션은 두 현장 각각의 물리적 조건에 맞는 로드셀 시리즈를 선정하고, 설치부터 상위 시스템 신호 통합까지 함께 진행했습니다.
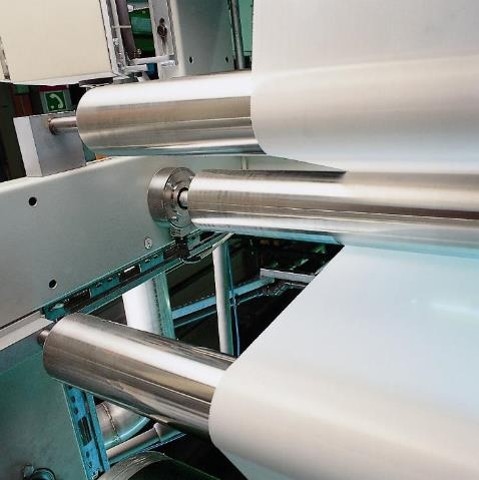
2차전지 알루미늄 포일 코팅 라인의 정밀 제어
수 마이크로미터(㎛) 두께의 알루미늄 포일이 코팅 공정 중 주름 없이 균일하게 처리되어야 하는 2차전지 양극재 생산 라인의 구축 사례입니다.
미세 텐션 헌팅
수 ㎛ 두께 포일은 미세한 장력 편차만으로도 주름이 발생합니다.
코팅 두께 불균일
주름이 생기면 코팅 두께가 고르지 않아 전지 셀 성능 편차·불량으로 이어집니다.
영점 틀어짐 반복
협소한 공간에서 정비 중 작업자 실수로 센서에 충격이 가면 영점이 틀어집니다.
재보정 시 라인 정지
센서 재보정(Calibration) 작업마다 라인이 멈춰 설비 종합 효율(OEE)이 떨어집니다.
LMGZ 베어링 삽입형 + 폐루프 제어
다인코퍼레이션은 롤러 양단의 협소한 공간에 베어링 일체형 LMGZ 로드셀을 장착하고, FMS 텐션 컨트롤러와 연동하는 폐루프 장력 제어 시스템을 구축했습니다.
베어링 삽입형 장착
롤러 양단 협소 공간에 베어링 일체형 LMGZ 로드셀을 장착해 추가 설치 공간 없이 적용했습니다.
LMGZ폐루프 장력 제어
FMS 텐션 컨트롤러와 연동해 측정값을 즉시 제어에 반영하는 폐루프(Closed-loop) 시스템을 구성했습니다.
Closed-loop온도 자동 보상
풀 휘트스톤 브리지(Full-bridge) 회로가 주변 온도 변화를 자동으로 보상합니다.
Full-bridge10배 과부하 보호
정격 하중 10배 과부하 보호 구조로 작업자 충격·낙하에도 센서 영점이 유지됩니다.
과부하 10배도입 후 변화
초고중량 제지·강판 코팅 설비의 가혹 환경 내구성 확보 및 PROFINET
디지털 신호 연동
고하중 및 크레인 충격 환경에 적합한 기계식 하드 스톱 밀폐형 블록을 선정하고, 증폭기를 통해 디지털 필드버스로 직결하여 전자기 노이즈 없는 장력 신호를 PLC에 전달 합니다.
크레인 충격
롤러 자체 하중만 수 톤이라 교체 시 크레인의 물리적 충격이 불가피합니다.
센서 빔 반복 파손
강한 진동·분진 환경에서 기존 센서 빔이 지속적으로 파손됐습니다.
반복되는 라인 정지
센서 교체마다 라인 정지와 재설정 작업이 반복되어 생산성 손실이 누적됐습니다.
아날로그 신호 왜곡
전자기 노이즈로 신호가 왜곡되어 코팅 두께가 고르지 않게 됐습니다.
PMGZ / SMGZ Retrofit + PROFINET 디지털 전송
기존 필로우 블록 베어링 하단에 밀폐형 측정 블록을 Retrofit하고, EMGZ 491 네트워크 증폭기로 아날로그 신호를 디지털로 전환해 PLC에 직접 전송했습니다.
밀폐형 블록 Retrofit
기존 필로우 블록 베어링 하단에 제지용 PMGZ·금속용 SMGZ 측정 블록을 장착했습니다.
PMGZ / SMGZ기계식 하드 스톱
정격 하중 10배의 수직·수평 충격을 기계적 하드 스톱으로 직접 흡수합니다.
과부하 10배완전 밀폐 구조
Hermetically Sealed 구조로 분진·수분·오염 물질을 원천 차단합니다.
Hermetically SealedPROFINET 디지털 전송
EMGZ 491 네트워크 증폭기가 아날로그 신호를 PROFINET으로 변환해 PLC에 즉시 전송합니다.
EMGZ 491도입 후 변화
FMS LoadCell 도입 전·후 비교
두 구축사례에서 공통적으로 확인된 도입 전·후의 변화입니다.